液压软管总成:从失效数据看高压油管总成的选型与制造逻辑
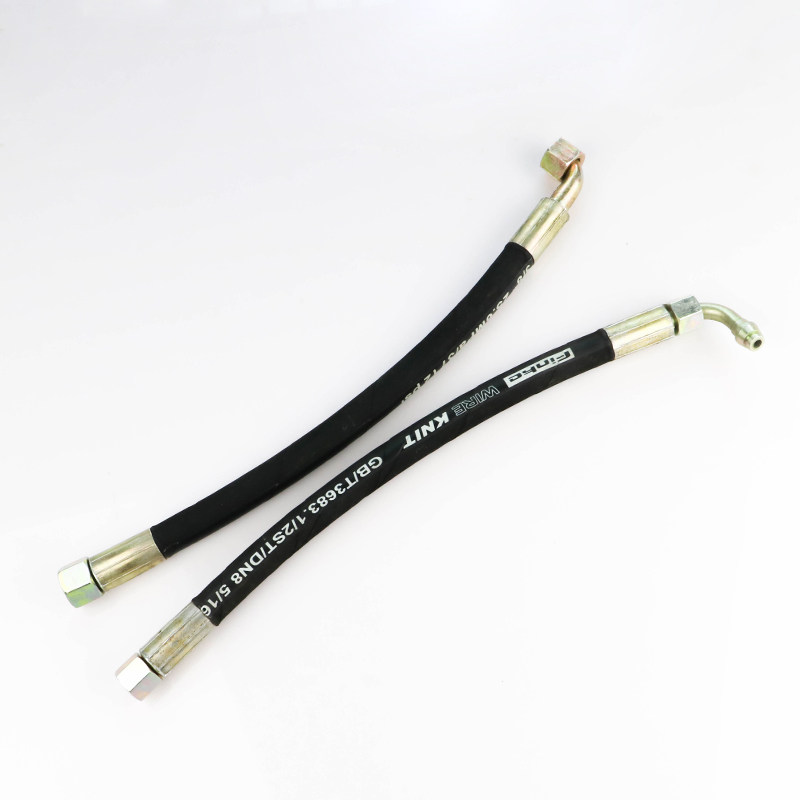
在工程机械与流体传动领域,液压软管总成常被视为"配角",但行业故障统计给出的结论恰恰相反。据中国工程机械工业协会维修分会近年发布的抽样报告,液压系统非计划停机故障中,因软管总成失效引发的占比稳定在30%以上,其中高压油管总成爆裂、接头渗漏两类问题合计超过六成。这组数据说明,软管总成不是简单的管路配件,而是决定整机可靠性的关键连接件。象山作为国内液压件产业集群地之一,聚集了大量软管总成厂家与快速接头生产厂家,产品谱系覆盖工程机械、注塑机、船舶辅机等多个下游场景,理解这一品类的技术逻辑,对采购方与主机厂同样具有现实意义。
一、失效数据背后的三个技术变量
拆解软管总成的失效机理,可以归纳为压力、脉冲与装配三个变量。第一是压力等级匹配。不少现场事故源于总成额定工作压力与系统峰值压力之间存在缺口,尤其是瞬时冲击压力可达额定值的1.5至2倍,若选型时仅按稳态压力取值,脉冲疲劳寿命会显著缩短。第二是脉冲疲劳。ISO 6803标准规定的脉冲试验要求总成在额定压力下承受数十万次循环,胶管增强层的钢丝编织或缠绕结构、内外胶层配方,直接决定这一指标。第三是扣压工艺。扣压量过小导致拔脱力不足,过大则损伤钢丝层,两种偏差在出厂检验中不易暴露,却会在使用中期集中显现。这也是液压接头定制环节必须与软管总成同步设计的原因。
二、从流体连接件视角看总成制造
把软管总成放进流体连接件的整体框架中观察,其制造链条包含胶管裁切、剥胶、接头装配、扣压、压力测试与标识六道工序。其中剥胶深度与扣压外径的公差控制,是区分制造水平的核心指标。以象山液压件产业集群内的成熟产线为例,数控扣压设备配合激光测径反馈,可将扣压外径公差控制在±0.1mm以内,配合逐根100%静压试验,总成的一次合格率能稳定在较高水平。不锈钢快速接头与碳钢接头的选用,则需结合介质腐蚀性与工况温度综合判断,食品、制药等洁净场景更倾向不锈钢材质,而常规工程机械液压管路配件多采用镀锌碳钢以平衡成本与耐蚀性。
三、选型与运维的可操作建议
- 按系统最高工作压力的1.5倍以上确定总成额定压力,脉冲工况建议提高至2倍;
- 核对胶管最小弯曲半径,安装时避免接头根部承受侧向拉力,必要时加装管夹;
- 高温区域选用耐温等级匹配的胶管,靠近焊接或热源部位加装隔热护套;
- 建立总成更换周期台账,结合脉冲疲劳寿命而非仅凭外观判断是否更换;
- 定制非标总成时,要求厂家提供扣压参数记录与压力试验报告,作为质量追溯依据。
总体来看,液压软管总成的可靠性由设计选型与制造工艺共同决定,任何一端失守都会在脉冲疲劳中放大为故障。对于主机厂与设备用户而言,选择具备完整检测能力的软管总成厂家,比单纯比较单价更能降低全生命周期成本。随着工程机械向高压化、轻量化演进,高压油管总成与液压接头定制的协同设计能力,正在成为供应链筛选的重要维度。